|
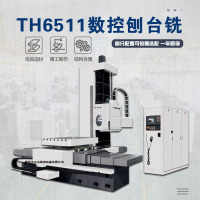
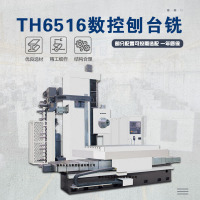
TH6816数控刨台铣

收藏
1.机床功能及特点 1.1机床功能及用途 TK6816 型数控滑枕刨台卧式铣镗床,在结构和制造技术等方面吸收了国外先进技术,按模块化设计方法开发研制的数控机床。适合于较大型零件多工作面的铣、钻、镗、攻丝、车螺纹、铣端面、两维、三维曲面等多工序加工。 1.2 机床结构特点 u 机床总体设计布局为纵、横床身呈T 字型分离结构,立柱纵向移动,工作台横向移动; u X、Y 、Z坐标采用镶钢导轨,经淬火、精加工后硬度可达HRC60±2,正向为聚四氟乙烯贴塑,侧向为滚动体导向,精度高,摩擦力小,精度保持性好;机床主轴箱(拖板)上装有480×480 mm数控方滑枕,在方滑枕内可装有数控镗轴,行程各为700 mm,可解决较深孔、面的加工。 u 工作台的回转采用进口圆光栅进行直接测量、闭环控制,可实现任意角度定位,分度精度高、可保证调头镗孔的同轴度; u 工作台回转圆导轨采用铸铁聚四氟乙烯导轨板,内装进口止推轴承卸荷、运动平稳、定位精度高,承载能力大; u 工作台处于不运动状态时,采用碟形弹簧夹紧(液压松开),夹紧力大、可靠; u 各坐标移动和回转均采用交流进给伺服电机拖动,其中Y 、W、V坐标直接连接滚珠丝杠、X 、Z 坐标通过减速箱与滚珠丝杠连接、B 坐标通过减速箱与双蜗杆机构连接,双蜗杆机构用来消除传动间隙,保证分度精度; u X 、Z 坐标的导轨均设有防锈金属拉板式防护罩、防尘、防水、保护导轨;Y 向采用风琴式防护,保护Y 向导轨、丝杠,外观宜人; u 主轴轴承、丝杠轴承以及工作台用卸荷轴承均为进口原装; u 配备冷却装置、接水盘、冷却过滤装置,排屑装置; u 配有德国西门子公司SINUMERIK 840D 进口原装数控系统。交流主轴伺服驱动单元、交流进给伺服驱动单元、交流主轴电机、交流进给伺服电机均为进口原装,性能先进可靠; 2、主传动 主轴运动由 1PH7 167-2NF03-OCAO 37/51KW型交流电机 (37/51 kW)驱动,齿轮变速分高、空、低三档。 主电机为SIEMENS 1PH7167时:
低速档 10-343 高速档 30-1000 主轴转速低于343r/min时,应在低档选取,可使主轴获得较大的扭矩。 3、进给传动 X轴由交流伺服电机驱动,电机经过1:2.5的减速箱与滚珠丝杠连接实现传动。 Y轴由交流伺服电机驱动,该电机与滚珠丝杠之间通过精密膜片弹性联轴器来实现传动。Y轴因有主轴箱自重,为防止停电下沉,特采用带机械抱闸的电机。 Z轴由交流伺服电机驱动,电机经过1:2.5的减速箱与滚珠丝杠连接实现传动。 普通工作台由电机经过1:2齿形带轮再经过双蜗轮蜗杆机构减速后,由小齿轮带动大齿轮使工作台回转。 W,V轴由交流伺服电机与滚珠丝杠直接连接驱动。 4、导轨 主要导轨副采用淬火钢与之相配的导轨正面贴聚氯乙烯导轨板,侧面采用线性滚动体进行导向。 5、进给机构 X、Y、Z、W、B向进给传动均采用西门子交流伺服进给电机作为动力源,滚珠丝杠作为传动部件。滚珠丝杠为两端固定支撑,采用日本THK滚珠丝杠专用轴承组,双向预拉伸,确保丝杠进给刚度。 X 1FT6105-1AC71-4AG1 38Nm 2000 r/min Z,W,V 1FT6108-8AC71-1AG0 55Nm 2000 r/min Y 1FT6 108-8AC71-1AH0 55Nm 2000 r/min B 1FT6 105-1AC71-4AG1 38Nm 2000 r/min 6、润滑系统 该机床的润滑分为两种形式:即脂润滑 、自动稀油润滑。 脂润滑部位: · 主轴组轴承 · X、Y、Z、W、V滚珠丝杠支撑轴承 润滑脂型号: LXBCGA2 自动稀油润滑部位: ·床身导轨 润滑油型号: L-HM68 ·立柱导轨 润滑油型号: L-HM68 ·滑枕导轨 润滑油型号: L-HM68 ·滚珠丝杠 润滑油型号: L-HM68 主轴箱里的润滑油经过冷却箱冷却注入主轴箱中,对箱中的齿轮、轴承进行润滑,同时实现了主轴箱的冷却。当油箱液位低至油标位置,此时要及时注油,否则将会造成齿轮或轴承的损坏。 丝杠导轨润滑装置:本机床的导轨与滚珠丝杠采用稀油润滑方式,润滑泵站设在滑座上面。该润滑泵站还设有油位报警装置。润滑泵站还具有定时润滑装置,即当接通控制系统电源时,各坐标均发出润滑脉冲,以后通过调整PLC每隔1小时发生一次润滑脉冲,润滑间隔的时间通过调整PLC而改变。 7、冷却排屑系统 本机床配有冷却排屑装置,机床在切削过程中产生的金属切屑经安装在工作台滑座上接水盘排到两床身之间的链式排屑器中,再由链式排屑器排到固定的地点或排屑车中。 8、液压系统 主机液压系统由一个单独设置的泵站作为主轴变速、主轴刀具松刀、滑枕悬伸补偿。 液压泵站:压力:10 Mpa 流量:20 L/min 容积:250 L 台湾油泵 液压系统功能: ·主轴松夹刀 ·滑枕平衡 ·主轴变速 9、防护装置 机床的床身导轨(X轴、Z轴)采用防锈金属伸缩防护罩,立柱导轨(Y轴)采用风琴式防护,既保护导轨,又改善外观。 10、主要外购件明细
11、主要规格及技术参数
12、电气系统 德国SIEMENS公司的SINUMERIK 840D数控系统、SIMODRIVE 611D交流主轴驱动及交流进给驱动、1PH7交流主轴伺服电机、1FT6交流进给伺服电机。 SINUMERIK 840DE数控系统的核心部件NCU,它集成了数控系统的CPU和PLC的CPU,包括相应的数控软件和PLC控制软件,并带有手轮及测量接口、MPI接口、S7 300扩展接口、设备总线接口。SINUMERIK 840DE数控系统通过设备总线接口与SIMODRIVE 611D模块连接,通过S7-300扩展接口与S7-300输入输出模块连接。NC数据与PLC数据有电池保护。 SIMODRIVE 611D是数字控制总线驱动的交流伺服驱动,具有模块化设计,主轴及各轴驱动的功率部件独立配置,因此各轴可独立优化至其最佳控制状态。编码器反馈信号为1VPP正弦波信号。 l 硬件配置 控制轴数:X、Y、Z、B、W、V六个坐标轴及主轴 联动轴数:X、Y、Z、B、W、V任意四轴联动 显示器:10.4″彩色TFT液晶显示屏,显示文本为中/英文 操作面板:OP010全功能数控键盘 人机通讯接口:标准配置PCU50 机床控制面板:标准机床控制面板,带30个定义键和按扭开关 6层数据保护等级 PLC:内装式SIMATIC S7 CPU 输入输出模块:通过IM361接口模块扩展的分离型S7-300输入输出模块 CNC用户存储器容量:标准配置512KB,用于存储应用程序和数据。 l CNC功能 最小脉冲当量:直线轴0.001 mm、旋转轴0.001° 程序预处理:10程序段或更多 补偿功能:反向间隙补偿、丝杠螺距误差补偿、过象限误差补偿、更灵活的刀具长度和刀具半径补偿。 进给功能:快速进给、进给倍率修调、每分钟进给率、每转进给率、时间倒数进给、可编程加速度限制。 主轴功能:主轴速度功能、主轴倍率修调、自动主轴档位选择、主轴定向准停、速度限制、恒速切削。 FRAME功能:坐标系的平移、旋转、镜像和比例缩放。可设定零偏、可编程零偏。 攻丝/刚性攻丝 l CNC编程 编程语言:DIN66025标准语言和SINUMERIK高级语言 钻、铣工艺固定循环 公制/英制尺寸编程或公制/英制尺寸混合编程 程序编制与加工可同时进行 绝对或增量编程 通过程序逼近参考点 变量及参数运算 7级子程序嵌套 程序跳转及分支 宏程序 倒角/圆角过度 平面选择 工件坐标系 l 插补类型 定位、准确停止、三坐标直线插补、任意两坐标圆弧插补、螺旋插补(圆弧插补+最多两轴直线插补)、进给暂停、螺纹切削、同步切削。 l 操作方式 AUTO方式、单机DNC方式、MDA方式、JOG方式、REF方式、增量方式(x1、x10、x100、x1000、x10000及任意增量)、空运行方式、单程序段方式 l 编辑功能 程序段检索、程序号检索、后台编辑、程序保护。 l 显示功能 当前位置显示、实际切削速度显示、图形显示、程序显示、程序错误显示、操作错误显示、报警信息显示、自诊断功能显示、NC和PLC状态信号输出显示。 l 安全保护功能 程序测试功能、可编程加工区域限制、软件极限监控、硬件限位监控、紧急停止、静态监控、速度监控、位置监控、轮廓监控。安全功能还始终监控测量电路,过热、电池、电压、内存。 l 数据传输 使用PC- IN软件,通过RS 232 C串行接口实现数据输入输出传送。NC数据与PLC数据备份至PC卡,用于系统数据的恢复。 13、机床的工作条件 本机床超额线电源为三相四线制 3—380V 50HZ; 电源电压允许波动值: ±10% 电源频率允许波动值: ±1% 机床必须用单独电缆进行安全接地,接地电阻要小于4欧姆。 使用机床厂房环境温度范围10~35℃,相对湿度40~75%,大气压强86~106Kpa,空气中粉尘浓度不得大于10mg/m3,不得含酸、盐和腐蚀气体。机床安装在远离震源、热源和热流,其震动为0.5G以下(G为重力加速度)车间里。 14、机床标准配置
15、随机附件清单
16、备件清单
17、随机工具
18、培训 乙方负责为甲方进行技术培训,培训时间为3~7个工作日,培训人员2~5人,培训地点在乙方,培训内容包括机床结构、性能及功能、数控系统、编程及操作,机床维护保养等知识。接受培训人员食宿自理。 19、售后服务及承诺 (1)机床最终验收合格之日起,乙方对产品实行三包服务,质保期为一年,在质保期内对产品实行免费维修。(因用户自身原因造成的损坏和损失除外)。 特别指出:机床运抵用户后满15个月,若因用户原因未进行安装调试,则保修期满,乙方不再提供免费安装调试及维修。 (2)机床出现故障,得到用户信息后,能准确判断故障原因及处理措施的,立即给予答复,如不能立即答复的在24小时内响应,48小时内派人到现场给予处理,故障不排除人员不撤离。售后服务电话:024-25191127, 售后服务传真:024-25191130 20、可选配置 ◆链式刀库 采用台湾吉辅链式刀库,此时,机床型号为TH6816,机床重量44000 kg
◆其余可选配置见《各产品选配项》。
相关商品
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||